
一滴胶,毁掉一圈胶膜:0BB点胶胶水如何“毒化”POE/EVA交联
摘要: 0BB 工艺中用来固定超细焊带的微滴胶水,若含胺类、硫醇类组分或自由基阻聚剂,层压时会向周围 POE/EVA 扩散,消耗或截断过氧化物产生的自由基,使焊带周围一圈胶膜交联不足甚至近乎不交联。本文从交联机理讲起,梳理三类“毒化”组分、失效特征与后果,并给出对比取样、兼容性小样和选型管控等排查与预防方法。
0BB 组件拆开一看,焊带旁边的胶膜一按就塌、一拉就拉丝,离焊带稍远的地方却好好的——不少工艺和材料工程师都见过这种“局部软泥”。很多人第一反应是胶膜批次有问题,但真正的元凶,往往是那几滴用来临时固定焊带的胶水。这一篇,我们把这件事从化学机理讲到排查方法。
01 一滴胶,为什么能毁掉一圈胶膜
0BB(无主栅)技术取消了电池片上的主栅,改由多根超细焊带直接压在细栅上导电。焊带越来越细,0.2mm 以下已是常态,问题也随之而来:层压之前,焊带靠什么待在原位?
目前主流做法之一是“焊接+点胶”或“点胶+层压合金化”:在电池片表面沿焊带方向打上一排微小胶点,用 UV 胶或热固胶把焊带先“钉”住,防止叠层、搬运和抽真空时焊带漂移。这一路线可以在现有串焊设备上升级改造,接受度较高。
图1 是典型结构示意。胶点的量很小,每个点只有零点几毫克级别,看起来与几百克胶膜相比可以忽略不计。
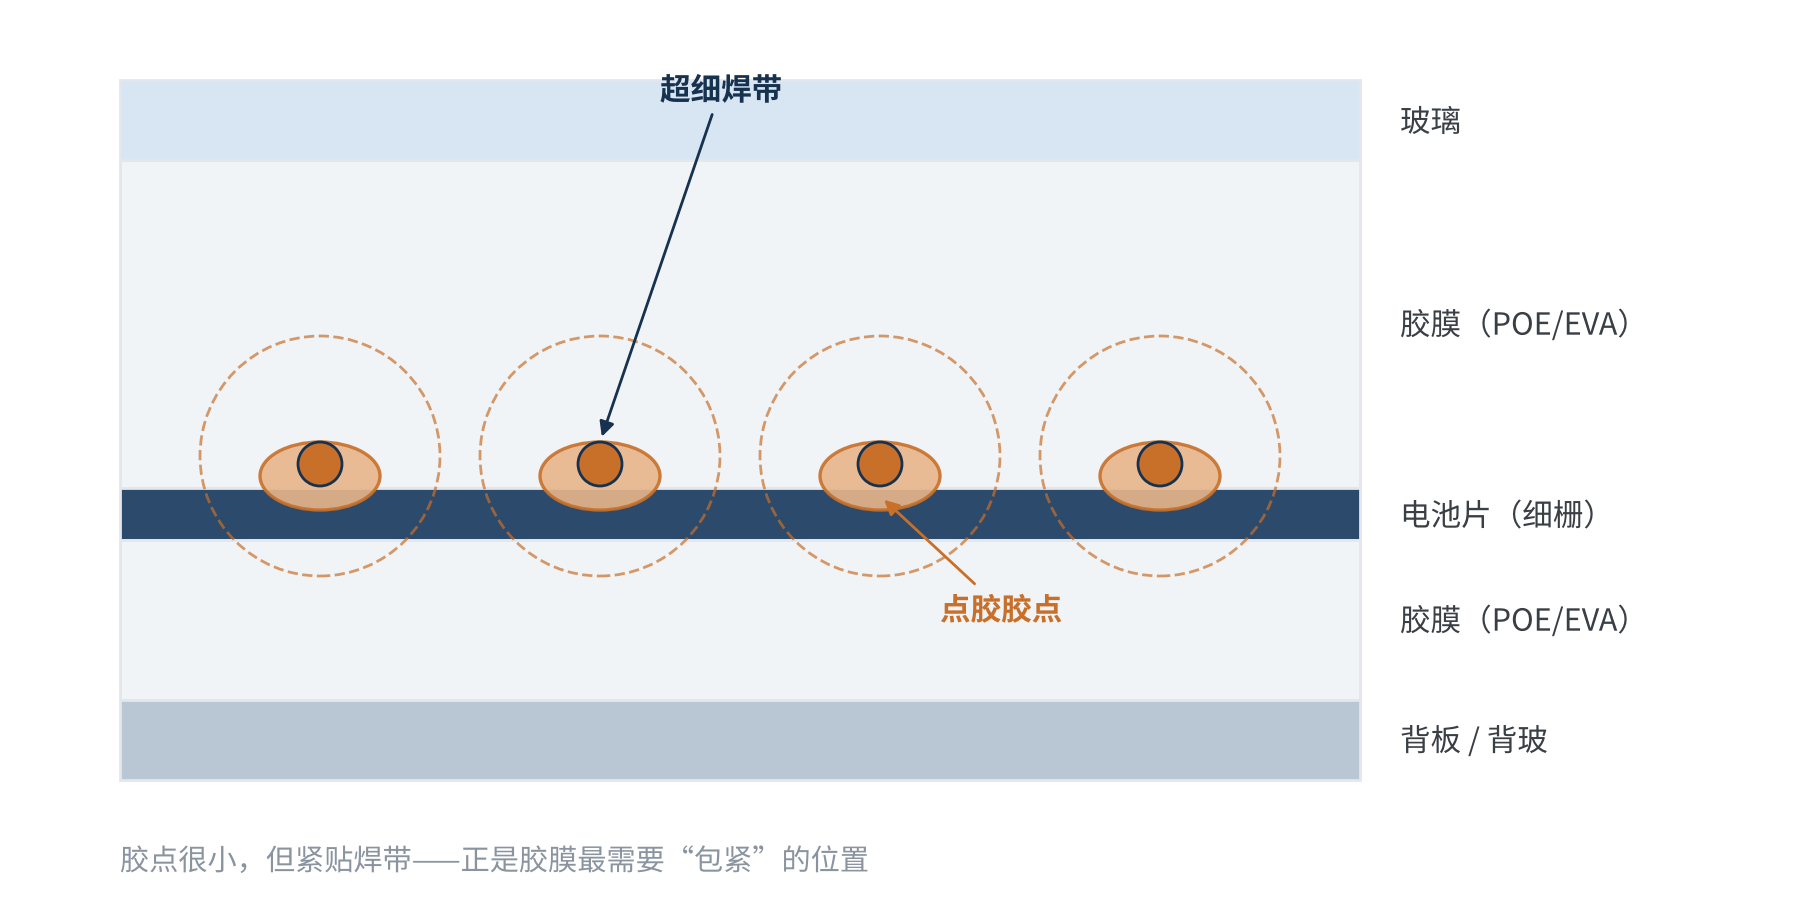
图1 0BB点胶固定焊带的层压前结构示意
但问题恰恰出在这里:胶点紧贴焊带,而焊带正是层压时胶膜最需要“包紧”的地方。层压温度一般在 145~155℃ 左右,胶点里的小分子组分在这个温度下会变得活跃,开始向周围已经熔融的 POE/EVA 中扩散。如果这些小分子恰好是过氧化物交联的“克星”,焊带周围就会出现一圈交联不足的区域。
02 胶膜是怎么交联的:一场自由基接力赛
要理解“毒化”,先要明白胶膜交联的过程。POE 和 EVA 本身都是热塑性材料,不交联的话,到了高温会软化流动。EVA 未交联部分的熔点大约只有 70℃ 左右,夏天的组件背面很容易达到这个温度。
胶膜配方里加入了有机过氧化物(常见如 TBEC 等过氧化碳酸酯类)作为交联剂,再配合 TAIC 等助交联剂。层压时,交联过程像一场接力赛:
- 起跑:过氧化物受热,O–O 键断裂,产生烷氧自由基;
- 传棒:烷氧自由基从聚合物分子链上“夺”走一个氢原子,把自由基传给大分子链;
- 冲线:两条带自由基的大分子链相遇偶联,形成 C–C 交联键;助交联剂则帮助“多接几棒”,提高交联效率。
交联程度一般用凝胶含量(交联度)表示:用二甲苯等溶剂把未交联部分抽提掉,剩余不溶部分占比就是交联度。测试方法可参考 IEC 62788-1-6 和 GB/T 29848。行业常见的经验要求是 EVA 在 75% 以上、POE 在 60% 以上,具体以胶膜厂规格书为准。
这里有一个关键背景:POE 本身就比 EVA 交联得慢。有研究用流变测试对比过,极性较强的 EVA 凝胶化速度约是 POE 的 4 倍。换句话说,POE 的交联窗口本来就更“紧”,一旦有东西半路截走自由基,它更容易掉到合格线以下。
小结
胶膜交联靠的是一场自由基接力。任何能消耗过氧化物、或者在半路“接住不传”的物质,都会让交联断档。
03 三类“毒药”:胺类、硫醇类、阻聚剂
按作用方式,胶水里可能干扰交联的组分大致分三类(见表1)。
| 类别 | 在胶水中的常见来源 | 干扰方式 | 结果 |
|---|---|---|---|
| 胺类 | 热固胶的胺类固化剂、促进剂;部分UV胶中的胺类助引发剂 | 与过氧化物发生氧化还原反应,在低温下提前把过氧化物“引爆”,自由基白白浪费 | 到了交联温度,过氧化物已所剩无几 |
| 硫醇类 | 硫醇-烯型UV胶、硫醇固化的环氧体系 | S–H 键极易给出氢原子,属强链转移剂,把大分子自由基“接住”变成活性很低的硫自由基 | 接力断档,交联效率骤降 |
| 阻聚剂 / 自由基捕获剂 | UV胶为保证储存稳定加入的酚类阻聚剂(如 MEHQ、对苯二酚)等 | 直接捕获自由基,生成稳定产物 | 等量“吃掉”自由基,过氧化物有效含量下降 |
表1 点胶胶水中可能干扰过氧化物交联的三类组分
第一类,胺类。 叔胺能与过氧化物组成氧化还原引发体系,让过氧化物在远低于正常分解温度时就分解。这在室温固化树脂里是“加速剂”,到了胶膜里就成了“提前引爆”:层压前段胶膜还没完全熔融贴合,过氧化物已经被消耗掉一部分,产生的自由基又大多在无效反应中淬灭。
第二类,硫醇类。 硫醇在高分子化学里是经典的链转移剂,本来就是用来“控制分子量、终止链增长”的。它在交联体系里的作用正好相反于我们想要的:自由基传给它之后,就很难再传回大分子链上。
第三类,阻聚剂。 这是最容易被忽视的一类。UV胶本身是自由基固化体系,为了防止在胶桶里提前聚合,配方中通常会加入一定量酚类阻聚剂。电缆行业早就发现,加入酚类防焦剂虽然能防止提前交联,但会以牺牲交联密度为代价,需要额外补加过氧化物。胶膜领域的研究也指出,自由基捕获型稳定剂会与过氧化物产生的自由基相互抵消,影响最终交联状态。
还有一个放大因素:UV胶如果没有固化完全,残留的单体、光引发剂碎片和阻聚剂更容易迁移。焊带下方、胶点被焊带遮挡的部分恰恰是 UV 光照最弱的地方。
04 为什么偏偏是“焊带周围一圈”
这种失效有很强的空间特征:问题区域以胶点为中心,沿焊带呈带状或串珠状分布,离焊带几毫米外基本正常(见图2)。
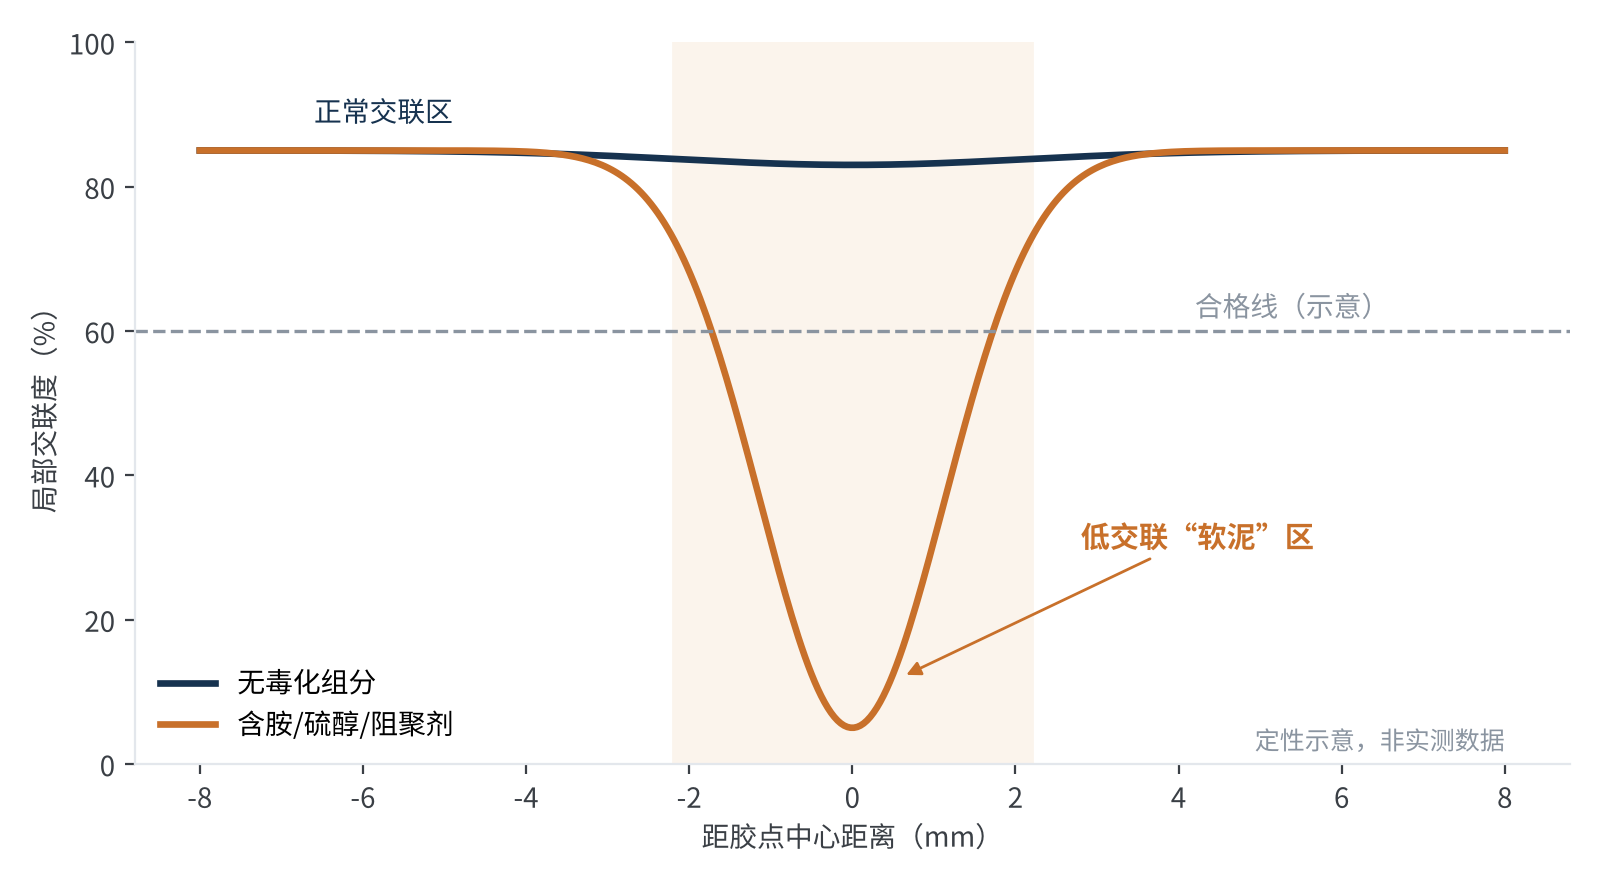
图2 胶点附近胶膜交联度分布示意(定性示意,非实测数据)
原因并不复杂。胶点体积小但浓度集中,层压过程中扩散距离有限,“毒物”浓度在胶点附近最高、向外迅速衰减;而胶膜里的过氧化物总量是按“整片均匀交联”设计的,并没有留出局部被大量消耗的余量。于是就形成了一个以胶点为圆心的低交联区,严重时这一圈几乎不交联,用指甲一压就留下凹坑。
位置决定了后果的严重性。焊带周围恰恰是 0BB 组件最“娇气”的地方:
- 接触保持:部分 0BB 路线中,焊带与细栅的接触依赖胶膜在层压后的持续压紧。焊带周围胶膜一旦变软,压紧力下降,接触电阻上升,可能出现虚接、EL 黑线;
- 热循环蠕变:低交联区在高温下会软化流动,焊带在 TC 测试的反复热胀冷缩中更容易位移;
- 气泡与脱层:未交联部分在后续高温工况中可能再次熔融,形成气泡、褶皱,并成为水汽进入的通道;
- 长期隐患:初始 EL 和功率可能完全正常,问题往往要在 TC、DH 或户外运行一段时间后才暴露。
一句话结论
焊带周围那一圈“软泥”,往往不是胶膜不行,而是胶水在层压中把过氧化物“截了胡”。
05 怎么查、怎么防
排查:用“对比取样”锁定元凶。 怀疑点胶毒化时,最有效的方法是做局部交联度对比:在同一块层压件上,分别从胶点正上方、焊带旁 1~2mm、远离焊带的位置取样测交联度。如果数值呈明显梯度,基本可以锁定方向。辅助手段包括 DSC 测残余放热(交联不足的区域残余过氧化物或放热特征会有差异)、红外光谱对比胶点附近的特征峰。
快速筛查:做一个“点胶兼容性小样”。 新胶水导入前,可以用玻璃/胶膜/胶点/胶膜/背板的小样,按正常层压工艺压合,再对胶点附近做交联度和剥离测试,与不点胶区域对比(流程见图3)。这个试验成本低、周期短,建议作为点胶胶水导入的必做项。
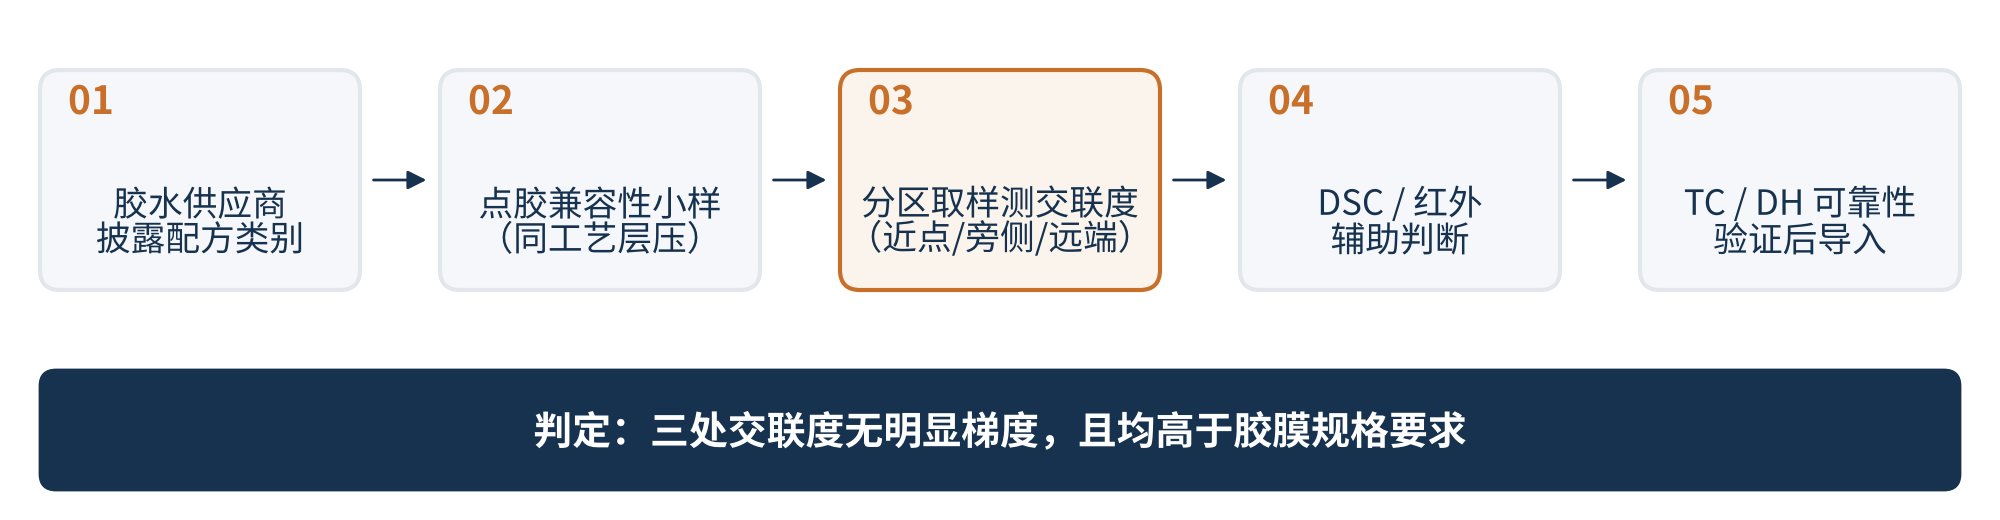
图3 点胶胶水与封装胶膜兼容性验证流程
预防:从胶水、胶膜、工艺三头下手。
- 胶水选型:优先选择不含胺类、硫醇类固化组分的体系;要求供应商披露阻聚剂类型和大致含量;明确 UV 胶的固化度要求,避免焊带遮挡区固化不足;
- 用量与位置:在固定力满足的前提下尽量减小胶点体积和数量,控制点胶一致性;
- 胶膜协同:与胶膜厂联合验证,必要时选择交联余量更大的配方;EPE 等结构中,与胶点直接接触的表层材料对兼容性影响最大,需重点评估;
- 工艺窗口:通过 DSC 或流变数据确认层压温度和时间是否留有余量,而不是卡着胶膜规格书的下限走;
- 变更管控:胶水配方变更(哪怕只是换了阻聚剂或助引发剂)都应纳入变更通知,重新做兼容性验证。
06 写在最后
0BB 把焊带越做越细,也把组件里的材料体系越挤越近。过去我们评估一款胶水,看的是粘接力、固化速度、点胶性能;但在层压炉里,胶水和胶膜其实是同一个化学反应体系,任何一方的配方都会影响另一方的结果。
这类“材料兼容性”问题有一个共同特点:单独测每种材料都合格,放在一起才出问题,而且常常延迟暴露。所以,点胶胶水的导入验证,不能只做胶水自身的测试,必须把“与胶膜的交联兼容性”列为必检项。
下一篇,我们继续 UV 胶系列,聊一聊 UV 胶自身的固化度问题:怎么判断“真的固化了”,固化不足又会带来哪些隐患。
参考资料
- SMM. [SMM Analysis] 0BB Technology and Cost of Encapsulation Film for Different Routes (Part 1), 2025-01-05. https://news.metal.com/newscontent/103121370/
- Fraunhofer. 交联过氧化物 TBEC、助交联剂 TAIC 与稳定剂对 PV 胶膜交联的影响(DSC 研究). Fraunhofer-Publica.
- Polymers 2022, 14(7), 1441. 含受阻胺光稳定剂的 EVA/POE 胶膜交联动力学研究. https://pmc.ncbi.nlm.nih.gov/articles/PMC9003555
- Lust S. et al. Update of quality control tests for new PV encapsulation materials. EPJ Photovoltaics 15, 5 (2024). https://doi.org/10.1051/epjpv/2024006
- NREL. NREL/CP-520-31026,低交联度 EVA 在湿热与热循环中的褶皱与脱层. https://www.nrel.gov/docs/fy02osti/31026.pdf
- US Patent 6656986. Polyethylene crosslinkable composition(酚类防焦剂对交联密度的影响).
- US Patent 5354840. Functional-amine polyesters(叔胺促进过氧化物低温分解).
- IEC 62788-1-6;GB/T 29848-2018《光伏组件封装用乙烯-醋酸乙烯酯共聚物(EVA)胶膜》.
光伏新材料研究所
光伏新材料研究所
十余年光伏研发与技术团队|硬核专业知识分享
材料 · 可靠性 · 失效分析 · 标准认证 · 产品 · 工艺
AI+光伏探索交流,欢迎合作
声明:
- 原创内容仅代表作者个人观点,仅供参考,不构成投资建议。
- 转载及引用内容均注明出处,尊重原创。
- 部分内容含AI辅助(图表生成、数据检索、概念说明等),核心框架与重点内容由本技术团队撰写,并经人工审核。
- 如有不实或侵权,请留言或联系我们处理